- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Der weltweite Markt für TPE-Abdichtungsausrüstung wächst – hält Ihre Produktionslinie mit?
TPE-Fugenbänder (thermoplastisches Elastomer) ersetzen PVC und Gummi mit einer jährlichen Wachstumsrate von 6,8 %, angetrieben durch Infrastrukturinvestitionen im Nahen Osten, Südostasien und Lateinamerika. Gleichzeitig verzeichnen Rohrabschottungen – das übersehene Arbeitspferd jedes Tunnel-, Damm- und Kellerprojekts – auf Alibaba.com im Jahresvergleich ein Auftragswachstum von 12–15 % für spritzgegossene EPDM- und TPE-Rohrmanschetten.
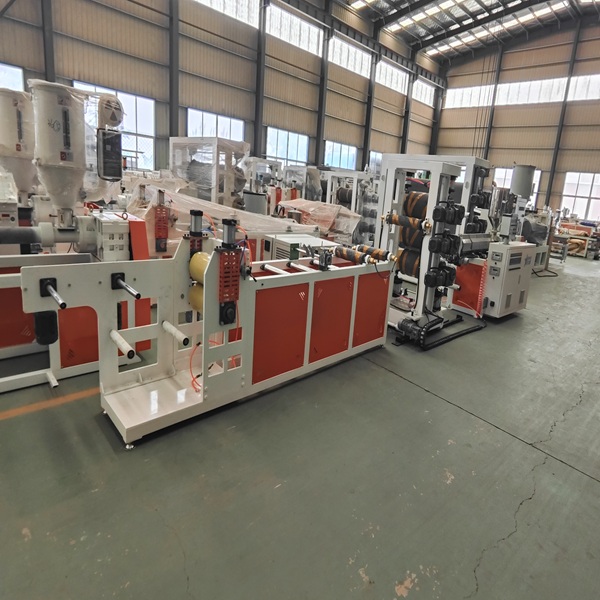
Für Hersteller ist die Rechnung einfach: Eine spezielle TPE-Wasserstopp-Extrusionslinie gepaart mit einer Rohrabdichtungsformmaschine deckt beide Enden der Lieferkette für Bauabdichtungen ab. So sieht ein 2025-fähiges Setup aus.
1. Warum TPE-Wasserstopper gewinnen
TPE bietet drei Vorteile, die PVC und EPDM nicht bieten können:
| Eigentum |
PVC |
EPDM-Gummi |
TPE |
| Recyclingfähigkeit |
✗ |
✗ |
✓ 100 % recycelbar |
| Temperaturbereich |
-10°C bis 60°C |
-40°C bis 120°C |
-50°C bis 130°C |
| Elastische Erholung |
60–70 % |
85–90 % |
>95 % |
| Schweißbarkeit vor Ort |
Beschränkt |
Schwierig |
✓ Heißluftschweißbar |
| Dichte (g/cm³) |
1,35–1,45 |
1,15–1,30 |
0,89–1,10 |
| CO2-Fußabdruck (kg CO₂/kg) |
2,5–3,0 |
3,5–4,0 |
1,8–2,2 |
Fazit:Durch die Angabe von TPE-Fugenbändern wird das Materialgewicht im Vergleich zu PVC um 20–25 % reduziert und gleichzeitig eine größere thermische Toleranz gewährleistet. Für Ihre Kunden – Bauunternehmer – bedeutet dies direkt geringere Logistikkosten und weniger Verbindungsausfälle vor Ort.
Wichtige Gerätespezifikationen
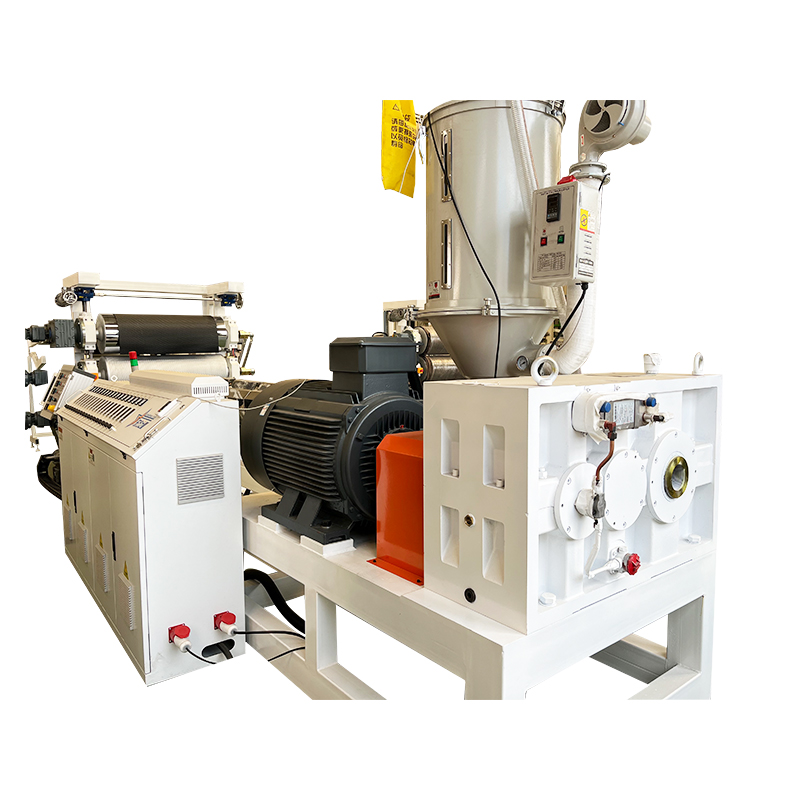
Eine 2026-bereite TPE-Waterstop-Extrusionslinie sollte Folgendes umfassen:
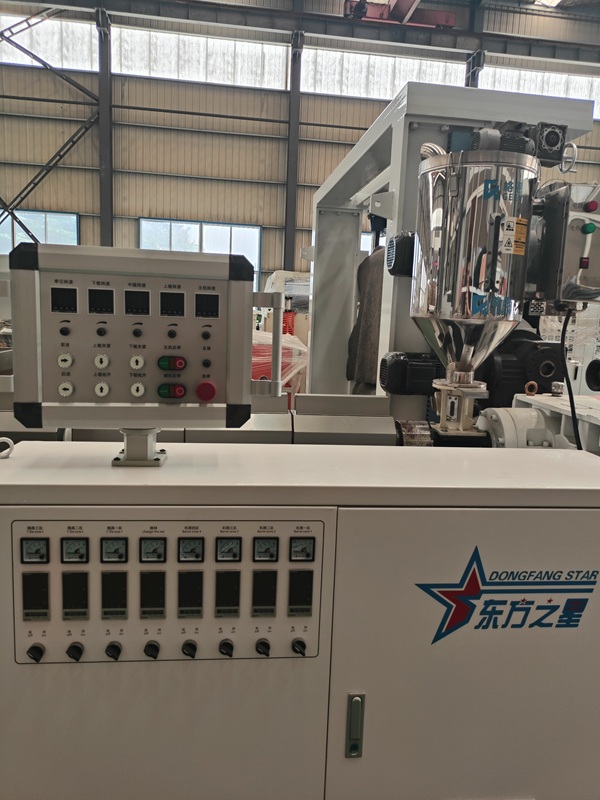
Doppelschneckenextruder— Unabhängige 12-Zonen-Temperaturregelung (Genauigkeit ±1,5 °C), entscheidend für das enge Verarbeitungsfenster von TPE
Kundenspezifischer modularer Düsenkopf— unterstützt mehr als 3 Wasserstoppprofile (mittlere Kugel, Hantel, flach mit Rippen) ohne vollständigen Austausch der Matrize; Reduziert die Werkzeugkosten um 30–40 %
Mehrstufiger Vakuum-Kalibrierbehälter— 6 Meter effektive Kühllänge mit geschlossener Wassertemperaturregelung
Servobetriebener Abzug— ±0,05 % Geschwindigkeitsstabilität, synchronisiert mit der Extruderleistung
Automatische Spulenwicklung— Das spannungsgesteuerte Aufwickeln reduziert den Arbeitsaufwand um 1 Bediener pro Schicht
2. Rohrabschottungen – der übersehene Wachstumsmotor
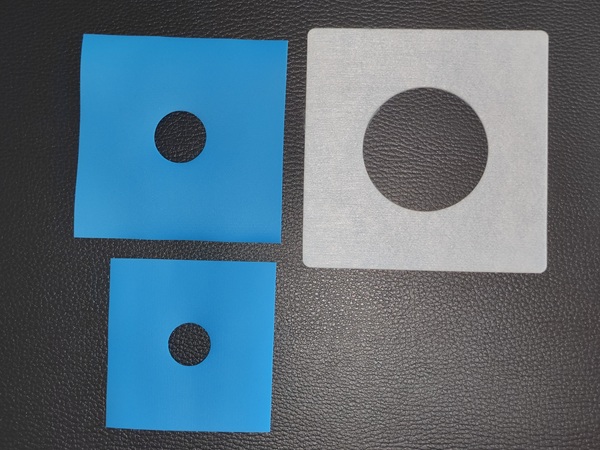
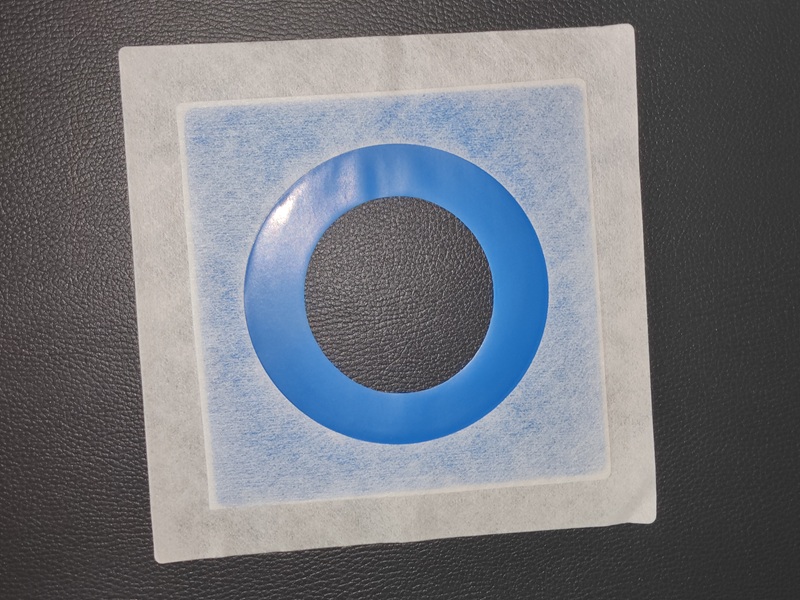
Während Fugenbänder große Infrastrukturaufträge vorantreiben, stellen Rohrabschottungen (Rohrmanschetten, Rohranschlussmuffen) ein Segment mit hohen Gewinnspannen und vielen Folgeaufträgen dar. Jedes durch Beton verlaufende Rohr – von 50-mm-Versorgungsrohren bis hin zu 800-mm-Entwässerungsleitungen – erfordert eine wasserdichte Abdichtung.
Marktschnappschuss
| Produkt |
Material |
Durchmesserbereich |
Durchschn. Bestellmenge |
Bruttomarge |
| Kleiner Pfeifenstrumpf |
EPDM / TPE |
50–110 mm |
5.000–20.000 Stk |
35–45 % |
| Mittlerer Rohrstiefel |
EPDM / PVC |
125–250 mm |
2.000–5.000 Stk |
40–50 % |
| Große Abschottung |
EPDM / Silikon |
300–800 mm |
500–2.000 Stk |
45–55 % |
| Individuell geformtes Siegel |
TPE / EPDM |
Pro Spezifikation |
1.000–10.000 Stk | 50–60 % |
Optimale Ausrüstung: Spritzgießmaschinen mit einer Schließkraft von 200–500 Tonnen decken 90 % der kommerziellen Durchmesserbereiche ab und halten dabei Zykluszeiten von 15–25 Sekunden für EPDM-Compounds ein. Einspritzvolumenziel: 800–1.200 cm³, Schnecken-L/D-Verhältnis 20:1 für optimale EPDM-Plastifizierung.
3. Drei Merkmale, die 2025-Geräte von älteren Produktlinien unterscheiden
① Materialflexibilität – gemessen an der Umrüstzeit
Eine Linie, die mit einer Umstellungszeit von weniger als 4 Stunden zwischen TPE, PVC und EPDM wechselt, vervielfacht Ihren adressierbaren Markt. Suchen:
- Schnellspann-Schneidkopfanschlüsse (nicht verschraubt)
- Segmentiertes Schneckendesign für schnelle Materialspülung
- Doppeltrichterbeschickung mit automatischer Umschaltung
Tatsache: Hersteller, die Multimateriallinien betreiben, erhalten 2,3-mal mehr Ausschreibungen im Vergleich zu Wettbewerbern, die nur ein Material produzieren.
② Automatisierungsgrad – gemessen an der Arbeitskraft pro Schicht
| Automatisierungsebene |
Operatoren / Schicht |
Ausschussrate |
Typischer ROI-Zeitraum |
| Handbuch (alt) |
4–5 |
8–12 % |
— |
| Halbautomatisch (SPS-Basis) |
2–3 |
5–8 % |
14–18 Monate |
| Vollautomatisch (Servo + SPS) |
1–2 |
2–4 % |
10–12 Monate |
Durch den Wechsel von der Halbautomatik zur Vollautomatik werden die jährlichen Schrottkosten bei einer Linie mit einer Produktion von 1.200 Tonnen pro Jahr um etwa 18.000 bis 25.000 US-Dollar gesenkt, wodurch die Modernisierung der Automatisierung praktisch selbst finanziert wird.
③ Formkopfdesign – gemessen an den Profilwechselkosten
Modulare Düsenköpfe sparen 8.000–$15.000Profi yOhr in Matrizensätzen und 15–20ProfiduktionTageAnnNormalerweise. Zur Veranschaulichung: Ein herkömmlicher fester Schneidkopf erfordert 4–6 Stunden pro Profilwechsel; Modulare Systeme erledigen den Wechsel in weniger als 45 Minuten.
Anfrage absenden
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie