- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
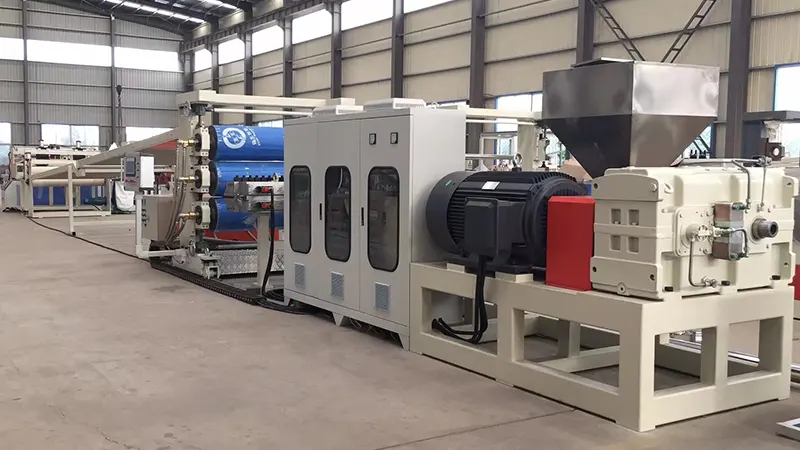
PS-Plattenextrusionslinie: Häufige Produktionsprobleme und praktische Lösungen für eine stabile Plattenqualität
Extrusionsanlagen für Platten aus Polystyrol (PS).sind in der Kunststoffverarbeitungsindustrie weit verbreitet, aber in der tatsächlichen Produktion kann jede Phase – von der Rohmaterialvorbereitung bis zum Wickeln – Probleme mit sich bringen, die sich auf Qualität und Effizienz auswirken. Dieser Artikel untersucht häufige Fehler, ihre Grundursachen und praktische Gegenmaßnahmen auf der Grundlage von Betriebserfahrungen an vorderster Front und hilft Produktionsteams dabei, Probleme schnell zu diagnostizieren und Prozesse effektiv zu optimieren.
1. Rohstoffvorbereitung: Praktische Überlegungen
Problem 1: Silberne Streifen oder Blasen auf der Blechoberfläche
Dies ist ein klassisches Zeichen für übermäßige Feuchtigkeit. PS ist leicht hygroskopisch; Selbst kleine Mengen Feuchtigkeit verdampfen bei den Schmelztemperaturen und verursachen Silberflecken auf der Oberfläche oder innere Blasen im fertigen Blech.
Lösungen:
-
Stellen Sie sicher, dass das Trocknungssystem ordnungsgemäß funktioniert. Empfohlene Trocknungsbedingungen: 75–80 °C für 2–3 Stunden.
-
Spülen Sie beim Neustart nach einer Abschaltung den ersten Teil der Schmelze aus, um zu verhindern, dass mit Feuchtigkeit verunreinigtes Material in die Form gelangt.
-
Verlängern Sie in feuchten Jahreszeiten die Trocknungszeit und überwachen Sie den Feuchtigkeitsgehalt regelmäßig. Der angestrebte Feuchtigkeitsgehalt sollte unter 0,05 % liegen.
Problem 2: Verschlechterung der mechanischen Eigenschaften durch übermäßigen Mahlgutverbrauch
Die Verwendung von Randbeschnitt und -abfall ist eine wirksame Maßnahme zur Kosteneinsparung, aber das Mahlgut unterliegt bei jedem Verarbeitungszyklus einer thermischen Zersetzung, was zum Bruch der Kette führt. Dies führt zu spröden Blechen mit verringerter Schlagzähigkeit.
Lösungen:
-
Halten Sie den Mahlgutgehalt zwischen 15 % und 25 % und passen Sie ihn je nach Produktanforderungen an. Reduzieren Sie bei transparenten Platten mit hoher Klarheit den Anteil weiter oder verzichten Sie ganz auf Nachschleifen.
-
Trocknen und entstauben Sie das Mahlgut vor der Verwendung gründlich, um eine Kontamination zu vermeiden.
-
Erwägen Sie die Zugabe von Schlagzähmodifikatoren, um den durch das Nachmahlen verursachten Zähigkeitsverlust auszugleichen.
2. Abschnitt „Extrusion“: Häufige Probleme und Anpassungen
Problem 3: Leistungsschwankungen führen zu ungleichmäßiger Blechdicke
Dies ist ein häufiges Problem im Extrusionssystem, das normalerweise mit instabiler Schneckengeschwindigkeit, inkonsistenter Zuführung oder schwankenden Zylindertemperaturen zusammenhängt.
Schritte zur Fehlerbehebung:
-
Überprüfen Sie den Einfülltrichter auf „Brückenbildung“ (Material bleibt hängen und fließt nicht nach unten). Installieren Sie ggf. einen Brückenschalter oder schalten Sie auf Zwangseinspeisung um.
-
Überprüfen Sie die Temperatureinstellungen entlang des Extruderzylinders. Eine Überhitzung in der Zufuhrzone kann zu vorzeitigem Schmelzen und unregelmäßiger Zufuhr führen.
-
Installieren Sie eine Schmelzpumpe zwischen dem Extruder und der Düse. Es isoliert wirksam Schwankungen des Schneckenpulsationsdrucks und sorgt so für einen konstanten Düseneinlassdruck – dies ist eine der effektivsten Investitionen für die Dickenpräzision.
Problem 4: Zersetzung der Schmelze und Vergilbung durch zu hohe Temperaturen
PS hat ein relativ enges Verarbeitungsfenster. Oberhalb von 240 °C kommt es zu einer erheblichen thermischen Zersetzung, die sich in einer vergilbten Schmelze und verringerter Transparenz äußert.
Lösungen:
-
Stellen Sie die Fasstemperaturen in einem allmählichen Gradienten von der Zufuhrzone zur Dosierzone ein, wobei die Höchsttemperatur bei 220–230 °C gehalten wird.
-
Überprüfen Sie die Schneckengeschwindigkeit – übermäßige Scherung durch hohe Drehzahlen erzeugt unerwünschte Reibungswärme.
-
Bei Unterbrechungen von mehr als 15 Minuten senken Sie entweder die Zylindertemperaturen oder spülen Sie die Schmelze aus, um zu verhindern, dass das Material festsitzt und sich zersetzt.
3. Düsen- und Kalandersteuerung: Wichtige Punkte
Problem 5: Erhebliche Dickenschwankung in Querrichtung
Dies ist typischerweise auf eine unsachgemäße Einstellung des Düsenlippenspalts oder eine ungleichmäßige Temperaturverteilung der Schmelze über die Düsenbreite zurückzuführen.
Lösungen:
-
Passen Sie die Düsenlippenspalte basierend auf der Zieldicke an. Ein gängiges Kompensationsprinzip besteht darin, die Mitte etwas dünner einzustellen als die Kanten, um die Kantenschrumpfung auszugleichen.
-
Stellen Sie sicher, dass alle Düsenheizbänder gleichmäßig funktionieren. Ungleiche Düsentemperaturen führen zu inkonsistenten Schmelzflussraten.
-
Installieren Sie bei breiten Blechen einen statischen Mischer vor der Düse, um die Gleichmäßigkeit der Schmelzetemperatur über die gesamte Breite zu verbessern.
Problem 6: Material klebt an den Kalanderwalzen oder Walzenspuren auf dem Blatt
Diese Mängel wirken sich direkt auf die Oberflächenqualität aus und sind für transparente Plattenanwendungen nicht akzeptabel.
Anweisungen zur Fehlerbehebung:
-
Untersuchen Sie die Oberflächen der Kalanderwalzen auf Kratzer, Vertiefungen oder Rückstände. Führen Sie routinemäßiges Polieren und Reinigen mit speziellen Walzenreinigern durch.
-
Kontrollieren Sie die Temperaturen der drei Walzen sorgfältig: Normalerweise läuft die obere Walze etwas heißer als die mittlere Walze, während die untere Walze am kältesten ist. Die genauen Einstellungen hängen von der Blechdicke und der Liniengeschwindigkeit ab.
-
Bei Verwendung eines Trennmittels oder einer Antiblockbeschichtung auf einen gleichmäßigen Auftrag achten. Eine übermäßige Anwendung kann zu Trübungen oder einer Verringerung des Oberflächenglanzes führen.
4. PS-Schaumstoffplatten: Spezifische Herausforderungen
Problem 7: Grobe oder ungleichmäßige Zellstruktur
Bei geschäumten PS-Platten sind Zellfeinheit und Gleichmäßigkeit wichtige Leistungsindikatoren. Grobe oder unebene Zellen verringern die mechanische Festigkeit und die Wärmedämmeigenschaften erheblich.
Wichtige Kontrollpunkte:
-
Die Verteilung des Nukleierungsmittels (Talkum) ist von größter Bedeutung. Verwenden Sie ultrafeinen Talk (Partikelgröße unter 5 μm) und sorgen Sie für eine gründliche Durchmischung während der Compoundierungsphase.
-
Die Temperaturkontrolle im Sekundärextruder (Kühlstufe) ist der kritischste Faktor für die Schaumqualität. Temperaturschwankungen müssen innerhalb von ±1°C gehalten werden.
-
Stabilität der Treibmitteleinspritzung prüfen; Druckschwankungen im Injektionssystem wirken sich direkt auf die Zellgrößenverteilung aus.
Problem 8: Übermäßige Schrumpfung bei Schaumstoffplatten
Übermäßige Schrumpfung führt zu Maßabweichungen, die sich besonders bei nachgelagerten Thermoformvorgängen bemerkbar machen.
Lösungen:
-
Passen Sie die Abzugsgeschwindigkeit und das Aufblasverhältnis (BUR) an. Richtige Ziehverhältnisse fördern die Zellausrichtung, wodurch die Nachschrumpfung reduziert wird.
-
Dosierung des Nukleierungsmittels leicht erhöhen – feinere Zellstrukturen tragen zu einer besseren Dimensionsstabilität bei.
-
Halten Sie die Wickelspannung moderat. Übermäßige Spannung kann zu Kriechschrumpfung führen, während die Folie auf der Rolle unter Spannung steht.
5. Tägliche Wartung und Produktionsoptimierung
Checkliste für die routinemäßige Wartung:
-
Ersetzen Sie Siebpakete basierend auf dem Gegendruckanstieg, nicht erst, wenn der Druck kritisch hoch wird. Legen Sie zur Gewährleistung der Konsistenz einen festen Austauschplan fest.
-
Ziehen Sie regelmäßig an der Schraube und überprüfen Sie den Lauf auf Verschleiß. Verschlissene Schnecken verringern die Plastifizierleistung und die Ausgabequalität erheblich.
-
Kalanderwalzenlager und Antriebsketten sind oft übersehene Verschleißpunkte. Regelmäßig schmieren und Rollenparallelität prüfen.
Tipps zur Energieeffizienz:
-
Niedrigere Zylindertemperatur-Sollwerte, sofern die Plastifizierungsqualität dies zulässt. Jede Reduzierung um 5 °C kann etwa 3–5 % des Energieverbrauchs einsparen.
-
Isolieren Sie die Extruderzylinder, um den Wärmeverlust an die Umgebung zu minimieren.
-
Kantenbeschnitte nach Möglichkeit online schleifen, um ein erneutes Erhitzen des abgekühlten Schrotts zu vermeiden.
Stabiler Betrieb von aExtrusionslinie für PS-Plattenhängt von einer präzisen Überwachung des Anlagenzustands und einer kontinuierlichen Prozessoptimierung ab. In der Praxis sind die meisten Qualitätsprobleme nicht auf Gerätedefekte zurückzuführen, sondern auf Betriebsdetails und Umgebungsveränderungen. Produktionsteams werden dazu angehalten, detaillierte Prozessparameterprotokolle zu führen und jede Anpassung mit der resultierenden Produktqualität zu korrelieren. Mit der Zeit wird es zum wertvollsten anlagenspezifischen Referenzhandbuch – weitaus nützlicher als jede allgemeine Bedienungsanleitung.
Anfrage absenden
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie